

Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 29.12.2025 Herkunft: Website


Im Wettbewerbsumfeld der Stretchfolienproduktion ist die Auswahl der richtigen Maschinen der Dreh- und Angelpunkt zwischen Rentabilität und betrieblicher Ineffizienz. Ein häufiger Stolperstein für Facility Manager und Beschaffungsbeauftragte ist die Verwirrung rund um die Geräteterminologie. Ein Missverständnis der Unterscheidung zwischen Längsschneiden und Umwickeln führt häufig zu unterschiedlichen Geräten, was entweder zu einer Überspezifikation für einfache Aufgaben oder zu einer Unterlieferung bei Präzisionsschnitten führt. Obwohl beide Maschinen Folienrollen verarbeiten, unterscheiden sich ihre mechanischen Architekturen und Endprodukte grundlegend.
Dieser Leitfaden definiert den Umfang, indem er die technischen und betrieblichen Unterschiede zwischen einem dedizierten Gerät erläutert Aufwickelmaschine und Präzisionsschneidemaschine. Unser Ziel ist es, über grundlegende Definitionen hinauszugehen, um Ausgabekapazitäten, Automatisierungsgrade und ROI-Potenzial zu vergleichen und so Ihre Beschaffungsentscheidungen zu unterstützen. Indem Sie den spezifischen technischen Schwerpunkt jeder Einheit verstehen, können Sie Ihre Produktionslinie an Ihren tatsächlichen Geschäftszielen ausrichten, sei es die Massenproduktion von Logistikrollen oder die Spezialverarbeitung.
Hauptunterscheidung: Bei Umwickelmaschinen liegt der Schwerpunkt auf der Änderung des Rollendurchmessers (von Jumbo- auf Hand-/Maschinenrollen) und der Korrektur der Spannung. Bei Schneidemaschinen liegt der Schwerpunkt auf der hochpräzisen Änderung der Rollenbreite (breite Bahn bis schmale Streifen).
Auswirkungen der Automatisierung: Vollautomatische Systeme senken die Arbeitskosten um bis zu ~80 % und senken den Folienabfall von 5 % (manuell) auf unter 1,5 %.
Komponentenunterschiede: Schneidmaschinen erfordern komplexe Differentialwellen und Rotationsmesser; Aufwickler bevorzugen Oberflächenreibungswalzen und einfache Rasiermesserschnitte.
Entscheidungsregel: Wählen Sie Umwickler für die Massenproduktion von Standardrollen; Wählen Sie Schneidemaschinen für kundenspezifische Format- und Verarbeitungsvorgänge.
Bei der Bewertung von Maschinen müssen Sie den Hauptzweck der Ausrüstung im Auge behalten. Obwohl es funktionale Überschneidungen gibt, unterscheiden sich die technischen Prioritäten zwischen einem Standard-Umwickler und einem Spezial-Schneider erheblich. Die Wahl hängt weitgehend davon ab, ob Ihre primäre Variable der Durchmesser (Länge) oder die Breite ist.
Das Hauptziel eines Standard-Aufwicklers ist die Konvertierung. Sie nehmen große Masterrollen, oft Jumbo-Rollen genannt, und zerlegen sie in kleinere, handliche Endprodukte. Dabei handelt es sich in der Regel um Handwickelrollen (leicht genug für die manuelle Anwendung) oder Maschinenwickelrollen (standardisiert für automatische Palettenwickler).
Der Prozess konzentriert sich stark auf die Spannungskorrektur. Jumbo-Rollen kommen oft mit Eigenspannungen oder ungleichmäßigen Spannungsprofilen aus der Gusslinie. Ein hochwertiger Aufwickler verwendet Druckrollen, um Luft zwischen den Folienschichten zu entfernen. Durch diesen „Bügeleffekt“ entsteht eine steinharte, kompakte Rolle, die Versandvolumen spart und ein Teleskopieren verhindert. Die typische Ausgabe behält die einheitliche Breite der Masterrolle bei – oder erfordert nur einen sehr geringen Randbeschnitt –, weist jedoch einen deutlich reduzierten Durchmesser und eine deutlich reduzierte Länge auf.
Im Gegensatz dazu a Die Schneidemaschine ist für die geometrische Transformation konzipiert. Ziel ist es, eine breite Bahn gleichzeitig in mehrere schmalere Streifen zu schneiden. Dies erfordert ein deutlich höheres Maß an Seitenstabilität.
Dabei handelt es sich um einen präzisen Längsschnitt. Unabhängig davon, ob Rasierklingen oder Rotationsscheren verwendet werden, muss die Maschine parallele Schnitte über Hunderte oder Tausende Meter Folie hinweg gewährleisten. Nach dem Schnitt verarbeitet die Maschine die einzelnen Streifen mithilfe einer Mehrwellenwicklung. Die typische Ausgabe besteht aus mehreren schmalen Spulen – beispielsweise 50-mm- oder 100-mm-Banderolierfolie – die aus einer einzigen 500-mm- oder größeren Masterrolle hergestellt werden. Diese Fähigkeit ist für Verarbeitungsbetriebe, die Nischenmärkte wie Bündelung oder Profilverpackung bedienen, von entscheidender Bedeutung.
Es ist wichtig, eine funktionale Überschneidung zu beachten, die Verwirrung stiftet. Die meisten Umwickelmaschinen verfügen über grundlegende Schneidfunktionen, insbesondere zum Kantenbeschneiden. Sie können ein paar Zentimeter von der Seite einer Rolle abschneiden, um raue Kanten zu entfernen. Ihnen fehlen jedoch die Präzisionssteuerung und die Wellentechnologie einer speziellen Schneidemaschine, die erforderlich sind, um eine Bahn effektiv in vier, fünf oder zehn separate Bahnen aufzuteilen.
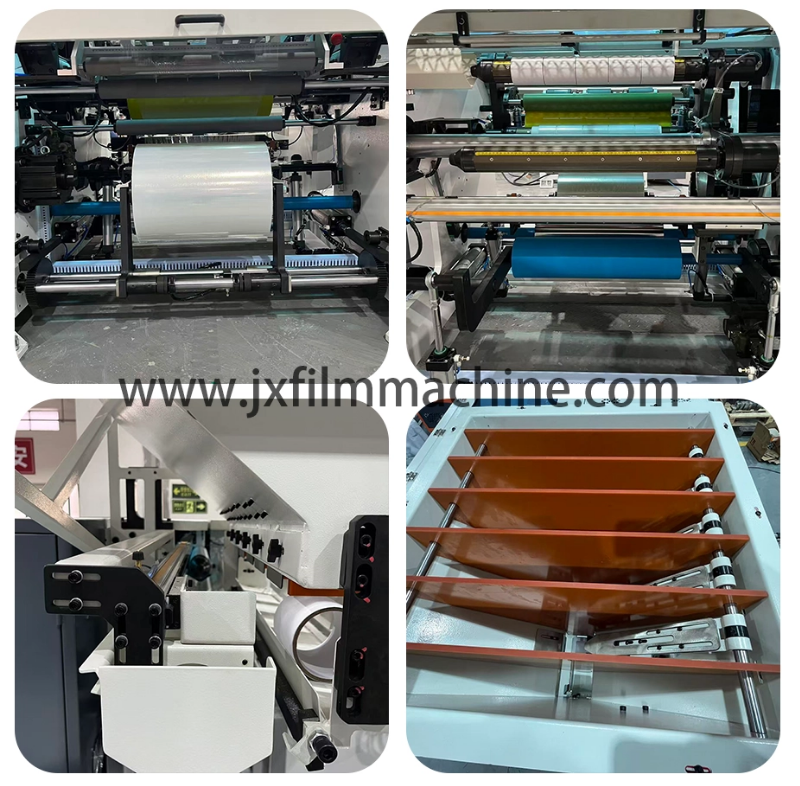
Um wirklich zu verstehen, warum eine Maschine nicht einfach die andere ersetzen kann, müssen wir die interne Mechanik untersuchen. Die Unterschiede in den Schneidmechanismen, Wickelmethoden und Spannungskontrollsystemen bestimmen die Qualität des Endprodukts.
Der Schneidbereich eines Aufwicklers ist im Allgemeinen auf Geschwindigkeit und Einfachheit ausgelegt. Typischerweise werden stationäre Rasierklingen oder einfache Industrieklingen hauptsächlich zum Kantenschneiden verwendet. Der Fokus liegt dabei auf der Aufrechterhaltung hoher Liniengeschwindigkeiten ohne Bahnabrisse. Da die Bahn normalerweise ganz bleibt, ist eine seitliche Bewegung weniger kritisch.
Umgekehrt kommen bei einem Rollenschneider komplexere Vorrichtungen zum Einsatz, beispielsweise Rotationsschneider oder verstellbare Rasierapparate. High-End-Schneidemaschinen erfordern eine außergewöhnliche Steifigkeit. Wenn die Klinge vibriert oder die Bahn sich auch nur um den Bruchteil eines Millimeters bewegt, werden die resultierenden Rollen „gewellte“ Kanten aufweisen, was sie unverkäuflich macht. Stabilität ist hier die wichtigste technische Einschränkung.
Der vielleicht deutlichste technische Unterschied ist die Methode, mit der die Folie auf den Kern gewickelt wird.
Oberflächengetrieben (Aufwickler): Die meisten Standard-Aufwickler verwenden Reibrollen (Oberflächenaufwicklung). Die Folienrolle liegt auf einer angetriebenen Trommel auf. Dieser Kontakt treibt die Rotation an und drückt Lufteinschlüsse heraus. Es ist die ideale Methode zur Herstellung enger, kompakter Rollen aus Standard-Stretchfolie mit konstanter Breite.
Mittelwicklung/Differentialwellen (Slitter): Oberflächenwicklung ist beim Schlitzen problematisch. Wenn Sie eine Bahn in fünf Streifen schneiden, kann ein Streifen aufgrund von Dickenunterschieden in der Masterrolle etwas dicker sein als die anderen. Bei einem Oberflächenwickler würde die dickere Rolle schneller wachsen und den gesamten Kontaktdruck auf sich nehmen, während die lockereren Rollen sich zusammenschieben würden. Daher verwenden Rollenschneider eine Mittelwicklung mit Differenzialwellen. Diese Wellen verwenden Reibringe, um jedem Streifen ein leichtes Gleiten zu ermöglichen und ihn mit seiner eigenen erforderlichen Geschwindigkeit aufzuwickeln, wodurch eine gleichmäßige Spannung über alle fertigen Spulen hinweg gewährleistet wird.
Spannungsmanagement unterscheidet sich auch in der Ausrichtung. Ein Aufwickler konzentriert sich auf die Kontrolle der Längsspannung . Das System passt den Bremsdruck am Abrollständer an, um zu verhindern, dass sich die Folie ausdehnt (einschnürt) oder zu locker aufwickelt (Teleskopieren/Konieren).
Ein Slitter muss jedoch auf seitliche Stabilität achten. Sie verfügen häufig über fortschrittliche optische Führungssysteme. Diese Sensoren erkennen die Position der Bahn und verschieben den Abwickelständer physisch, um die Folie genau auf die Messer auszurichten. Ohne diese seitliche Korrektur würden schmale Schnitte wandern, was zu inkonsistenten Streifenbreiten führen würde.
| Mit | Standard-Aufwickelmaschine, | spezieller Längsschneidemaschine |
|---|---|---|
| Primäre Aktion | Durchmesserreduzierung (Rückspulen) | Breitenreduzierung (Schneiden) |
| Wicklungstyp | Oberflächengesteuert (Kontakt) | Mittenantrieb (Differentialwellen) |
| Blade-Setup | Statischer Rasierer (Trimmen) | Rotary/Bank (mehrspurig) |
| Spannungsfokus | Längs (Dehnungsverhinderung) | Seitlich (Kantenausrichtung) |
Die Branche verlagert sich schnell vom manuellen Betrieb hin zur Automatisierung. Die Fähigkeiten eines verstehen Der Vergleich einer vollautomatischen Aufwickelmaschine im Vergleich zu ihrem Gegenstück zum Schneiden hilft bei der Berechnung der Gesamtbetriebskosten (TCO).
Die Automatisierung beim Umwickeln ist ausgereift und hocheffizient. Diese Systeme bewältigen den gesamten Lebenszyklus einer Rolle ohne menschliches Eingreifen. Zu den Funktionen gehören die automatische Kernzuführung über einen Trichter, das Anbringen der Folie am Kern (häufig ohne Klebstoff), das Schneiden der Folie auf die genaue Länge und das Auswerfen der fertigen Rolle auf ein Förderband.
Der Durchsatz ist beeindruckend. Moderne Maschinen erreichen Geschwindigkeiten von bis zu 600–1000 Metern pro Minute. Noch wichtiger ist, dass der automatische Wechsel – der Wechsel von einer vollen Rolle zu einem neuen Kern – eine äquivalente Zykluszeit von weniger als 3 Minuten in Anspruch nimmt, verglichen mit über 10 Minuten bei manuellen Einstellungen. Die Auswirkungen auf die Arbeit sind tiefgreifend; Ein einzelner Bediener kann eine Reihe von 2–3 Maschinen beaufsichtigen und die Qualität überwachen, anstatt schwere Rollen physisch zu heben.
Die Automatisierung beim Schlitzen ist aufgrund der erforderlichen Präzision komplexer. A Vollautomatische Schneidemaschinen verfügen häufig über Revolverwickler. Während ein Wellensatz das Produkt aufwickelt, wird der andere Satz entladen und neu entkernt, was einen ununterbrochenen Betrieb ermöglicht. High-End-Modelle verfügen möglicherweise sogar über automatisch positionierende Messer.
Allerdings sind die Rüstzeiten grundsätzlich länger als bei Aufwicklern. Das Kalibrieren der Messer für eine bestimmte Breite und das Einrichten der Differenzialwellen nimmt Zeit in Anspruch. Doch sobald die Automatisierung läuft, behält sie eine Breitentoleranz von ±0,1 mm bei, eine Konsistenz, die manuelle Bediener nur schwer erreichen können. Der Return on Investment ergibt sich hier aus der Qualitätssicherung – die Vermeidung von Ausschusschargen aufgrund von Breitenabweichungen.
Berücksichtigen Sie bei der Begründung der Investitionsausgaben die folgenden Datentreiber:
Abfallreduzierung: Manuelle Prozesse sind auf die Fähigkeiten des Bedieners angewiesen, um Rest- und Anlaufabfall zu minimieren. Automatisierte Systeme reduzieren den Materialabfall auf weniger als 1,2 %, während bei manuellen oder halbautomatischen Anlagen aufgrund menschlicher Fehler und Ineffizienzen beim manuellen Schneiden oft durchschnittlich etwa 5 % Abfall entstehen.
Durchsatz: Für Hersteller, die mehr als 5 Tonnen pro Tag produzieren, sind automatische Aufwickler unerlässlich, um Engpässe zu vermeiden. Bei Schneidemaschinen rechtfertigt sich der ROI durch ein hohes Auftragsvolumen, bei dem kundenspezifische Breiten einen höheren Preis erfordern.
Die Entscheidung zwischen diesen Maschinen sollte von Ihren Produktionsszenarien abhängen. Hier finden Sie einen Rahmen, der Ihnen bei der Auswahl hilft.
Bedarf: Sie produzieren standardmäßige 500-mm-Handrollen oder Maschinenrollen aus Jumbo-Material. Der Markt verlangt Beständigkeit, enge Rollen und Geschwindigkeit.
Urteil: Aufwickelmaschine. Sie benötigen eine Maschine, die der Liniengeschwindigkeit, der automatischen Kernzuführung und dem Aussehen der fertigen Rolle Priorität einräumt. Die Fähigkeit, Luft zu entfernen und eine harte Rolle zu erzeugen, ist für die Logistik von entscheidender Bedeutung. Ein Rollenschneider wäre übertrieben und aufgrund der Komplexität der Wickelwellen wahrscheinlich langsamer.
Bedarf: Zu Ihren Bestellungen gehören 100-mm-Banderolierfolien, 250-mm-Minirollen oder Sie müssen Masterrollen korrigieren, die sich stark teleskopiert haben.
Urteil: Schneidemaschine. Standard-Aufwickler können schmale Streifenfolien nicht effektiv produzieren; die Rollen kippen oder wickeln sich ungleichmäßig. Um Kanten perfekt auszurichten, benötigen Sie die Präzision von Differentialwellen und die Seitenstabilität eines Rollenschneiders.
Bedarf: Sie möchten vorgestreckte Folie anbieten (durch Reduzierung der Dicke, um den Kunden Geld zu sparen) oder Perforationen für Abreißfolien hinzufügen (üblich in Wäschereien oder Gastronomiebetrieben).
Urteil: Specialized Rewinder. Suchen Sie nach einem Aufwickler, der mit Vorreck-Übersetzungsverhältnissen und Perforationsmodulen ausgestattet ist. Obwohl es sich technisch gesehen um einen Aufwickelvorgang handelt, benötigt die Maschine spezielle Hilfsmotoren, um die Folie vor dem Aufwickeln zu strecken.
Über den Kaufpreis hinaus unterscheiden sich die betrieblichen Realitäten beim Besitz dieser Maschinen. Wartungspläne und Infrastrukturanforderungen wirken sich auf Ihre langfristigen Gesamtbetriebskosten (TCO) aus.
Bei Schneidemaschinen fallen im Allgemeinen höhere Kosten für Verbrauchsmaterialien an. Sie werden häufig Rasierklingen austauschen oder Rotationsmesser schärfen, insbesondere wenn Sie abrasive Zusätze verarbeiten. Auch Differentialwellen bedürfen der Wartung; Die darin befindlichen Reibringe verschleißen und müssen gereinigt oder ausgetauscht werden, um eine gleichmäßige Spannung zu gewährleisten.
Aufwickler haben ein geringeres Wartungsprofil. Die Hauptverschleißteile sind Gummidruckrollen und Antriebsriemen. Achten Sie bei der Auswahl eines Aufwicklers auf Funktionen wie „Schnellwechsel-Klingenhalter“. Auch wenn diese weniger Klingen verbrauchen, sorgt die Möglichkeit, eine stumpfe Schneideklinge in Sekunden statt in Minuten auszutauschen, für eine hohe OEE (Overall Equipment Effectiveness).
Unterschätzen Sie nicht den physischen Fußabdruck. Vollautomatische Linien erfordern eine beträchtliche Stellfläche, oft mehr als 12 Quadratmeter pro Linie, plus Platz für die Bereitstellung von Rohmaterialien und die Verpackung der Fertigwaren.
Auch die Infrastruktur ist von entscheidender Bedeutung. Beide Maschinen, insbesondere solche mit pneumatischen Wellen und automatischer Kernzuführung, benötigen eine eigene, saubere Druckluftversorgung. Darüber hinaus ist die Vibrationskontrolle von entscheidender Bedeutung. Stellen Sie bei Maschinen, die mit hohen Geschwindigkeiten (500 m/min+) laufen, sicher, dass die Ausrüstung über eine Gehäusekonstruktion aus Gusseisen (CI) verfügt. Ein schwerer Rahmen dämpft Vibrationen, was direkt mit der Glätte der Rollenkante zusammenhängt. Eine Vibrationsmaschine erzeugt auf der Walzenseite Grate, die der Kunde als Qualitätsmangel interpretieren kann.
Sicherheit ist nicht verhandelbar. Vollautomatische Aufwickelmaschinen umfassen schnell rotierende Teile und automatisierte Arme, die sich mit erheblicher Kraft bewegen. Sicherheitszäune, Lichtvorhänge und automatische Stopp-Sensoren sind wichtige Merkmale. Stellen Sie sicher, dass jede von Ihnen importierte Maschine den örtlichen Sicherheitsstandards entspricht (z. B. der CE-Kennzeichnung in Europa), um Haftungsansprüche zu vermeiden und die Sicherheit des Bedieners zu gewährleisten.
Während die Begriffe in Fabrikhallen oft synonym verwendet werden, dient die Ausrüstung unterschiedlichen primären Geschäftszielen. Eine Aufwickelmaschine ist ein Werkzeug für die Massenproduktion, mit dem Jumbo-Lagerbestände effizient in Standard-Versandrollen umgewandelt werden können. Es zeichnet sich durch Geschwindigkeit, Spannungskorrektur und Durchmesserreduzierung aus. Eine Schneidemaschine ist ein Präzisionsverarbeitungswerkzeug zur geometrischen Veränderung, das breite Bahnen in mehrere schmale Produkte mit genauen Toleranzen umwandelt.
Lassen Sie sich bei Ihrer endgültigen Entscheidung nicht allein vom ursprünglichen Kaufpreis leiten. Berechnen Sie Ihre Gesamtbetriebskosten auf der Grundlage der Ausschussraten – vergleichen Sie die 5 % Verschwendung manueller Vorgänge mit den 1,5 % automatisierter Systeme – und berücksichtigen Sie die Arbeitsaufteilung. Prüfen Sie außerdem die spezifischen Toleranzanforderungen Ihrer Endkunden; Branchen wie die Elektronikverpackung erfordern oft die Präzision einer Rollenschneidemaschine, wohingegen allgemeine Logistikmärkte der Kosteneffizienz einer Hochgeschwindigkeits-Aufwickelmaschine Vorrang einräumen.
A: Im Allgemeinen nein. Während die meisten Aufwickelmaschinen Messer zum Beschneiden der Kanten einer Rolle haben, fehlen ihnen die Differentialwellen und seitlichen Führungssysteme, die erforderlich sind, um eine breite Bahn effektiv in mehrere schmale Streifen zu schneiden. Der Einsatz eines Aufwicklers beim mehrbahnigen Schneiden führt normalerweise zu einer schlechten Spannungskontrolle und ungleichmäßigen Rollenkanten.
A: Umwickelmaschinen sind in der Regel schneller und erreichen häufig Geschwindigkeiten von 1000 m/min, da der Aufwickelvorgang einfacher ist (Oberflächenantrieb). Schneidemaschinen arbeiten normalerweise mit etwas niedrigeren Geschwindigkeiten (häufig 400–600 m/min), da der mehrbahnige Schneid- und Differentialwickelprozess mehr Stabilität und Präzision erfordert.
A: Eine Differentialwelle ermöglicht eine unabhängige Spannung für jeden aufgewickelten Filmstreifen. Da die Dicke der Kunststofffolie über die Bahn hinweg leicht variiert, wickeln sich „dickere“ Streifen schneller auf als „dünnere“. Ohne eine Differentialwelle (die einen Schlupf ermöglicht) würden die strammen Rollen reißen oder die losen Rollen würden sich teleskopieren.
A: Vollautomatische Maschinen sind darauf ausgelegt, den Abfall erheblich zu minimieren. Es ist mit einem Rückgang der Abfallquote auf etwa 1,2 bis 1,5 % zu rechnen. Dies ist eine wesentliche Verbesserung gegenüber manuellen oder halbautomatischen Maschinen, die aufgrund von manuellen Schnittfehlern und langen „Schwänzen“, die auf dem Kern verbleiben, häufig 5 % Abfall erzeugen.
A: Hochwertige Schneid- und Aufwickelmaschinen sind zwar für PE-Stretchfolien konzipiert, können jedoch häufig PVC-Frischhaltefolien, Barrierefolien und manchmal auch Aluminiumfolie verarbeiten, sofern die Spannungssysteme und Schneidmesser eingestellt sind. Allerdings erfordert PVC in der Regel spezielle Maschinenbeschichtungen, um Korrosion und Anhaften zu verhindern.


