

ビュー: 0 著者: サイト編集者 公開時間: 2025-12-29 起源: サイト


ストレッチ フィルム生産の競争環境では、適切な機械の選択が収益性と運用の非効率性の間の重要なポイントとなります。施設管理者や調達担当者にとってよくある障害は、機器の用語をめぐる混乱です。スリッティングと巻き戻しの区別を誤解すると、多くの場合、機器の不一致が発生し、単純なジョブに対して過剰な仕様を指定したり、精密なカットでの納品が不十分になったりします。どちらの機械もフィルム ロールを処理しますが、機械構造と最終製品は根本的に異なります。
このガイドでは、専用のサービスとの技術的および操作上の違いを明確にすることで範囲を定義します。 巻き取り機 と精密スリッター機。私たちは、基本的な定義を超えて、出力機能、自動化レベル、ROI の可能性を比較して、調達の決定をサポートすることを目指しています。各ユニットの具体的なエンジニアリングの焦点を理解することで、大量の物流ロール生産や特殊な加工など、実際のビジネス目標に合わせて生産ラインを調整できます。
主な特徴: 巻き取り機は、ロール直径の変更 (ジャンボロールからハンドロール/マシンロール) と張力の修正に重点を置いています。スリッティングマシンは、ロール幅(幅広のウェブから幅の狭いストリップまで)を高精度で変更することに重点を置いています。
自動化の効果: 完全自動システムにより、人件費が最大約 80% 削減され、フィルムの無駄が 5% (手動) から 1.5% 未満に削減されます。
コンポーネントの違い: スリッターには複雑な差動シャフトと回転ナイフが必要です。リワインダーは表面摩擦ローラーと単純なカミソリカットを優先します。
決定ルール: 標準ロールの大量生産にはリワインダーを選択します。カスタム サイズ設定と変換操作にはスリッターを選択してください。
機械を評価するときは、装置の主な目的に注目する必要があります。標準的なリワインダーと特殊なスリッターでは、機能的に重複する部分はありますが、エンジニアリングの優先順位が大きく異なります。選択は、主な変数が直径 (長さ) であるか幅であるかによって大きく異なります。
標準リワインダーの主な目的は変換です。ジャンボ ロールと呼ばれることが多い大きなマスター ロールを、より小さく扱いやすい最終製品に分割します。これらは通常、ハンド ラップ ロール (手動で貼り付けるのに十分な軽さ) またはマシン ラップ ロール (自動パレット ラッパー用に標準化) です。
このプロセスでは張力の修正に重点が置かれています。ジャンボ ロールは、内部応力や不均一な張力プロファイルを伴う鋳造ラインから得られることがよくあります。高品質のリワインダーでは、加圧ローラーを使用してフィルム層間の空気を排除します。この「アイロンがけ」効果により、非常に硬くコンパクトなロールが作成され、出荷量を節約し、伸縮を防ぎます。一般的な出力では、マスター ロールの均一な幅が維持されるか、ごくわずかなエッジ トリミングが行われますが、直径と長さが大幅に縮小されます。
対照的に、 スリッターは 幾何学的変形を考慮して設計されています。その目標は、幅広のウェブを複数のより狭いストリップに同時に切断することです。これには、より高度な横方向の安定性が必要です。
このプロセスには、正確な縦方向の切断が含まれます。カミソリバンクを使用する場合でも、回転式シャーブレードを使用する場合でも、機械は数百メートルまたは数千メートルのフィルムにわたって平行なカットを維持する必要があります。切断後、機械は多軸巻きを採用して個別のストリップを処理します。一般的な出力は、500 mm 以上の単一のマスター ロールから製造される、50 mm または 100 mm のバンディング フィルムなどの複数の細いコイルです。この機能は、バンドルやプロファイル ラッピングなどのニッチ市場にサービスを提供する変換操作には不可欠です。
混乱を引き起こす機能の重複に注意することが重要です。ほとんどの巻き取り機は、特にエッジトリミングのための基本的なスリット機能を備えています。ロールの側面から数センチメートルをスライスして、粗い端をきれいにすることができます。しかし、ウェブを効果的に 4 つ、5 つ、または 10 つの個別のレーンに分割するために必要な専用スリッター機の精密制御やシャフト技術が欠けています。
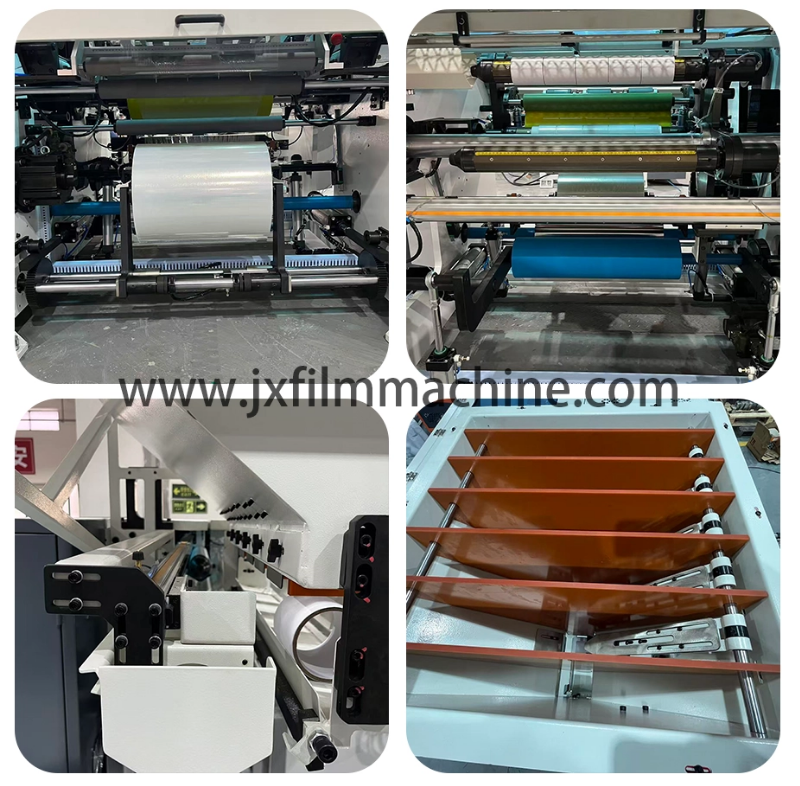
あるマシンが他のマシンを単純に置き換えることができない理由を真に理解するには、内部機構を調べる必要があります。切断機構、巻き取り方法、張力制御システムの違いにより、最終製品の品質が決まります。
リワインダーの切断セクションは通常、速度とシンプルさを重視して構築されています。通常、主にエッジのトリミングに固定式カミソリの刃または単純な工業用刃を使用します。ここでの焦点は、ウェブが途切れることなく高いライン速度を維持することです。通常、ウェブは完全に保たれているため、横方向の動きはそれほど重要ではありません。
逆に、スリッターは、ロータリー カッターや調整可能なカミソリ バンクなど、より複雑なセットアップを利用します。ハイエンドスリッターには優れた剛性が求められます。ブレードが振動したり、ウェブがわずか 1 ミリメートルでも織り込んだりすると、ロールの端が「波形」になり、販売できなくなります。ここでのエンジニアリング上の最も重要な制約は安定性です。
おそらく最も明確な技術的な違いは、フィルムをコアに巻き付けるために使用される方法です。
表面駆動 (巻き取り機): ほとんどの標準的な巻き取り機は、摩擦ローラー (表面巻き取り) を使用します。フィルムロールは駆動ドラムに寄りかかります。この接触により回転が駆動され、エアポケットが絞り出されます。幅が一定で、標準的なストレッチフィルムのタイトでコンパクトなロールを作成するのに理想的な方法です。
センター巻き・ディファレンシャルシャフト(スリッター):スリッターでは表面巻きが問題となります。ウェブを 5 つのストリップに切断する場合、マスター ロールのゲージのばらつきにより、1 つのストリップが他のストリップよりわずかに厚くなる可能性があります。サーフェスワインダーでは、厚いロールがより速く成長してすべての接触圧力を吸収し、一方、緩いロールは伸縮します。したがって、スリッターは差動シャフト付きのセンター巻きを使用します。これらのシャフトは摩擦リングを使用して、各ストリップをわずかに滑らせ、必要な速度で巻き取ることを可能にし、完成したすべてのコイルにわたって均一な張力を保証します。
緊張管理も方向性が異なります。を重視したリワインダーです。 縦方向の 張力制御システムは巻き出しスタンドのブレーキ圧力を調整して、フィルムが伸びたり(ネックダウン)、巻きが緩くなりすぎたり(テレスコーピング/コーニング)を防ぎます。
しかし、スリッターは 横方向の 安定性を重視しなければなりません。多くの場合、高度な光学ガイド システムが搭載されています。これらのセンサーはウェブの位置を検出し、巻き戻しスタンドを物理的に移動させてフィルムをナイフと正確に位置合わせします。この横方向の補正がないと、狭いカットがふらつき、ストリップ幅が不均一になってしまいます。
| 特長 | 標準巻取機 | 専用スリッター機 |
|---|---|---|
| 主なアクション | 縮径(巻き戻し) | 幅縮小(スリッティング) |
| 巻取りタイプ | 面駆動(接触) | センタードリブン(デフシャフト) |
| ブレードのセットアップ | 静的カミソリ (トリミング) | ロータリー/バンク (マルチレーン) |
| テンションフォーカス | 縦方向(伸び防止) | 横方向(エッジ位置合わせ) |
業界は手動操作から自動化へと急速に移行しています。の機能を理解する 全自動巻き戻し機 とスリッター機の比較は、総所有コスト (TCO) の計算に役立ちます。
巻き戻しの自動化は成熟しており、非常に効率的です。これらのシステムは、人間の介入なしでロールのライフサイクル全体を処理します。機能には、ホッパーを介した自動コア供給、フィルムのコアへの取り付け (多くの場合接着剤なし)、フィルムの正確な長さの切断、完成したロールのコンベアへの排出などが含まれます。
スループットは驚異的です。最新の機械は、毎分 600 ~ 1,000 メートルの速度を達成します。さらに重要なのは、自動切り替え (完全なロールから新しいコアへの切り替え) にかかるサイクル時間は、手動セットアップの場合は 10 分以上であるのに対し、同等のサイクル時間は 3 分未満です。労働への影響は甚大です。 1 人のオペレーターが 2 ~ 3 台の機械を監視し、重いロールを物理的に持ち上げるのではなく、品質を監視できます。
スリット加工の自動化は、精度が要求されるためより複雑です。あ 全自動スリッター機には タレットワインダーが装備されていることがよくあります。 1 セットのシャフトが製品を巻き取ると、もう 1 セットのシャフトがオフロードされて再コアされ、ノンストップの操作が可能になります。ハイエンドモデルには自動位置決めナイフが搭載されている場合もあります。
ただし、セットアップ時間は本質的にリワインダーよりも長くなります。特定の幅に合わせてナイフを調整し、ディファレンシャル シャフトをセットアップするには時間がかかります。それでも、一度実行すると、自動化は±0.1 mm の幅公差を維持します。これは手動オペレーターが一致させるのに苦労するものです。ここでの投資収益率は、幅の違いによる不合格バッチの防止という品質保証から生まれます。
設備投資を正当化する場合は、次のデータ要因を考慮してください。
無駄の削減: 手動プロセスはオペレータのスキルに依存し、「テール」とスタートアップの無駄を最小限に抑えます。自動化システムでは材料の無駄が 1.2% 未満に削減されますが、手動または半自動セットアップでは、人的ミスや手動切断の非効率性により、多くの場合平均約 5% の無駄が発生します。
スループット: 1 日あたり 5 トンを超える生産を行うメーカーにとって、ボトルネックを防ぐために自動巻き取り機は不可欠です。スリッターの場合、ROI は、カスタム幅のプレミアム価格がかかる多品種の注文量によって正当化されます。
これらのマシンのどちらを選択するかは、運用シナリオに基づいて決定する必要があります。ここでは、選択のガイドとなるフレームワークを示します。
ニーズ: 標準の 500 mm ハンド ロールまたはマシン ロールをジャンボ在庫から生産しています。市場は一貫性、タイトなロール、スピードを求めています。
評決: 巻き戻し機。ライン速度、自動芯送り、ロールの仕上がり外観を優先する機械が必要です。空気を除去して硬いロールを作成する機能は、物流にとって非常に重要です。スリッターは過剰な作業であり、巻き取りシャフトが複雑なため速度が遅くなる可能性があります。
ニーズ: 注文には 100 mm バンディング フィルム、250 mm ミニ ロールが含まれています。または、伸縮がひどくなったマスター ロールを修正する必要があります。
評決: スリッターマシン。標準的な巻き取り機では、幅の狭いバンディング フィルムを効果的に製造できません。ロールが倒れたり、不均等に巻かれたりします。エッジを完璧に揃えるには、ディファレンシャル シャフトの精度とスリッターの横方向の安定性が必要です。
ニーズ: あらかじめ伸ばされたフィルム (顧客のコストを節約するために厚さを薄くする) を提供するか、切り取りシート用のミシン目を追加する (ランドリーやフード サービスで一般的) と考えています。
評決: 特化したリワインダー。プレストレッチギア比と穿孔モジュールを備えたリワインダーを探してください。これは技術的には巻き戻しプロセスですが、この機械では、フィルムを巻き取る前にフィルムを伸ばすために特定の補助モーターが必要です。
購入価格以外にも、これらのマシンを所有する場合の運用上の現実は異なります。メンテナンスのスケジュールとインフラストラクチャの要件は、長期的な総所有コスト (TCO) に影響します。
スリッターは一般的に消耗品コストが高くなります。特に研磨添加剤を加工する場合は、カミソリの刃を交換したり、回転式ナイフを研いだりすることが頻繁にあります。ディファレンシャルシャフトにもメンテナンスが必要です。内側の摩擦リングは摩耗するため、均一な張力を確保するために清掃または交換する必要があります。
リワインダーのメンテナンス性は低くなります。主な摩耗部品はゴム製の加圧ローラーと駆動ベルトです。リワインダーを選択するときは、「クイックリリース ブレード ホルダー」などの機能を探してください。使用するブレードの枚数が少なくても、切れ味の悪いトリミング ブレードを数分ではなく数秒で交換できるため、OEE (総合設備効率) が高く維持されます。
物理的な設置面積を過小評価しないでください。完全に自動化されたラインには、多くの場合、ラインあたり 12 平方メートルを超えるかなりの床面積が必要であり、加えて、原材料のステージングや完成品の梱包のためのスペースも必要です。
インフラも重要です。どちらの機械も、特に空気圧シャフトと自動コア供給を備えた機械には、専用のクリーンな圧縮空気供給が必要です。さらに、振動制御も重要です。高速 (500m/分以上) で動作する機械の場合は、装置の本体構造が鋳鉄 (CI) であることを確認してください。重いフレームは、ロールエッジの滑らかさに直接関係する振動を減衰します。振動機械によりロール側に隆起が生じ、顧客はこれを品質が悪いと解釈する可能性があります。
安全性は交渉の余地がありません。全自動巻き戻し機には、高速回転部品とかなりの力で動く自動アームが含まれています。安全フェンス、ライト カーテン、自動停止センサーは重要な機能です。責任を回避し、オペレータの安全を確保するために、輸入する機械が現地の安全基準 (ヨーロッパの CE マーキングなど) を満たしていることを確認してください。
これらの用語は工場現場では同じ意味で使用されることがよくありますが、機器は異なる主要なビジネス目標を果たします。巻き戻し機は、ジャンボ在庫を効率的に標準出荷ロールに変換するために設計された大量生産ツールです。スピード、張力修正、縮径に優れています。スリッティングマシンは、幾何学的な変更のために設計された精密加工ツールで、幅広のウェブを厳密な公差を持つ複数の幅の狭い製品に加工します。
最終的な決定をするときは、最初の購入価格のみに基づいて決定しないでください。廃棄率に基づいて TCO を計算し、手動操作の 5% の無駄と自動化システムの 1.5% を比較し、労働力の割り当てを検討します。さらに、最終顧客の具体的な許容要件を調べます。電子パッケージングなどの業界ではスリッターの精度が求められることが多いのに対し、一般の物流市場では高速リワインダーによるコスト効率が優先されます。
A: 一般的にはノーです。ほとんどの巻き戻し機にはロールの端をトリミングするためのブレードが備わっていますが、幅広のウェブを効果的に複数の狭いストリップに切断するために必要な差動シャフトや横方向のガイド システムがありません。マルチレーンスリッティングにリワインダーを使用すると、通常、張力制御が不十分になり、ロールエッジが不均一になります。
A: 巻き取りプロセスがより単純である (表面駆動) ため、巻き取り機は通常より高速で、多くの場合 1000 m/分の速度に達します。マルチレーンの切断と差動巻きのプロセスではより安定性と精度が必要となるため、スリッター機は通常、わずかに遅い速度 (多くの場合 400 ~ 600m/分) で動作します。
A: ディファレンシャル シャフトにより、巻き取られるフィルムの各ストリップに独立した張力が与えられます。プラスチック フィルムの厚さはウェブ全体でわずかに異なるため、「厚い」ストリップは「薄い」ストリップよりも速く巻き取られます。ディファレンシャルシャフト(滑りを可能にする)がないと、タイトなロールが折れたり、緩いロールが伸縮したりしてしまいます。
A: 全自動機械は無駄を大幅に最小限に抑えるように設計されています。廃棄率は約 1.2% ~ 1.5% に低下することが期待できます。これは、手動の切断エラーやコアに残る長い「テール」により 5% の廃棄物が発生することが多い手動または半自動機械に比べて、大幅な改善です。
A: 高品質のスリッターやリワインダーは PE ストレッチ フィルム用に設計されていますが、張力システムと切断刃が調整されていれば、多くの場合、PVC 粘着フィルム、バリア フィルム、場合によってはアルミ ホイルにも対応できます。ただし、PVC には通常、腐食や固着を防ぐために特別な機械コーティングが必要です。


