

दृश्य: 0 लेखक: साइट संपादक प्रकाशन समय: 2025-12-26 उत्पत्ति: साइट


स्केलिंग उत्पादन अक्सर कठिन सीमा से टकराता है। आप ऑर्डर सुरक्षित कर लेते हैं, और आपके पास कच्चा माल है, लेकिन आपकी मैन्युअल या अर्ध-स्वचालित फिनिशिंग लाइनें आसानी से काम नहीं कर पाती हैं। यह अड़चन शायद ही कभी मोटर की गति के बारे में होती है; यह चक्रों के बीच के 'मृत समय' के बारे में है। जंबो मास्टर रोल को हैंड-ग्रेड, मशीन-ग्रेड, या हैंडल फिल्म में परिवर्तित करने वाले निर्माताओं के लिए, स्वचालन में परिवर्तन वास्तविक स्केलेबिलिटी का एकमात्र मार्ग है।
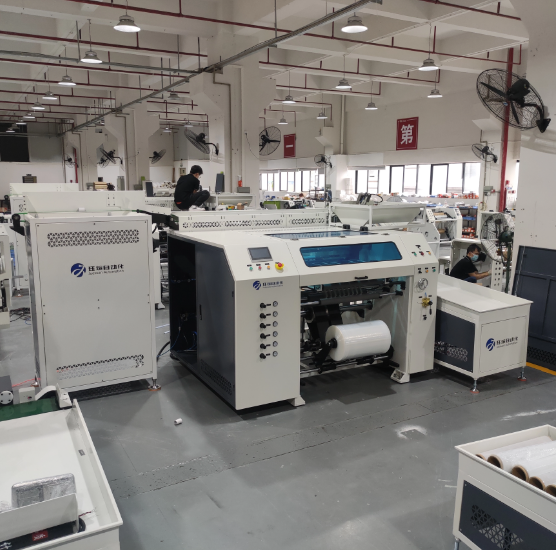
ए पूरी तरह से स्वचालित स्लाटिंग मशीन इस गतिशीलता को बदल देती है। सामान पैक करने वाले पैलेट रैपर के विपरीत, ये कन्वर्टर फिल्म को संसाधित करते हैं। वे बड़े पैमाने पर मास्टर रोल लेते हैं और उन्हें न्यूनतम मानवीय हस्तक्षेप के साथ बेचने योग्य तैयार माल में बदल देते हैं। अपग्रेड करने का निर्णय आमतौर पर एक विशिष्ट टिपिंग बिंदु पर निर्भर करता है: जिस क्षण एक नई मशीन का पूंजीगत व्यय (CAPEX) अधिक मैन्युअल श्रम शिफ्टों को जोड़ने के बढ़ते परिचालन व्यय (OPEX) से कम हो जाता है।
यह आलेख उस वित्तीय और परिचालन टिपिंग बिंदु का विश्लेषण करता है। हम यह तय करने में आपकी सहायता के लिए थ्रूपुट वेग, गुणवत्ता स्थिरता और स्वामित्व की कुल लागत (टीसीओ) की जांच करेंगे कि आपकी सुविधा पूर्ण स्वचालन के लिए तैयार है या नहीं।
'डेड साइकिल' समय को हटा दें: पूरी तरह से स्वचालित इकाइयां लाइन को रोके बिना रोल परिवर्तन, कोर फीडिंग और टेपिंग को संभालती हैं, जिससे प्रभावी आउटपुट 30-50% तक बढ़ जाता है।
श्रम गुणक प्रभाव: एक ऑपरेटर सेमी-ऑटो मशीनों के लिए आवश्यक 1:1 अनुपात की तुलना में 2-4 पूर्णतः स्वचालित लाइनों की निगरानी कर सकता है।
सामग्री उपज: सटीक पीएलसी-नियंत्रित तनाव और लंबाई मीटरिंग फिल्म की बर्बादी और प्रति रोल 'सस्ता' फुटेज को काफी हद तक कम करती है।
गुणवत्ता संगति: स्वचालन घुमावदार तनाव में मानवीय भिन्नता को दूर करता है, एक समान रोल कठोरता और पेशेवर किनारे प्रोफाइल सुनिश्चित करता है।
रूपांतरण व्यवसाय में, यांत्रिक गति अक्सर एक भ्रामक मीट्रिक होती है। 800 मीटर प्रति मिनट के लिए रेटेड एक मशीन बेकार है यदि वह हर बार एक रोल समाप्त होने पर पांच मिनट तक निष्क्रिय रहती है। यह 'साइकिल गैप' है, और यह अर्ध-स्वचालित और पूरी तरह से स्वचालित प्रणालियों के बीच प्राथमिक अंतर है।
अर्ध-स्वचालित लाइन पर, प्रक्रिया रुक-रुक कर होती है। मशीन फिल्म को घुमाती है, फिर बंद कर देती है। ऑपरेटर आगे बढ़ता है, मैन्युअल रूप से फिल्म को काटता है, पूंछ को टेप करता है, भारी तैयार रोल को हटाता है, शाफ्ट पर एक नया पेपर कोर रखता है, नए अग्रणी किनारे को टेप करता है, और मशीन को पुनरारंभ करता है। यह मैन्युअल अनुक्रम दक्षता पर भारी दबाव पैदा करता है।
हम अक्सर सेमी-ऑटो मशीनों पर प्रति चक्र 3 से 5 मिनट का 'स्टॉप-स्टार्ट' जुर्माना देखते हैं। 8-घंटे की शिफ्ट में, ये मिनट खोए हुए उत्पादन के घंटों में जमा हो जाते हैं। इसके विपरीत, पूरी तरह से स्वचालित सिस्टम 30 सेकंड से कम समय में स्थानांतरण करते हैं। मशीन लगभग तुरंत ही कट, इंडेक्स और पुनः प्रारंभ हो जाती है। डाउनटाइम में इस भारी कमी से वास्तव में वॉल्यूम में बढ़ोतरी होती है।
इस गति को प्राप्त करने के लिए एक आधुनिक पूरी तरह से स्वचालित पीई फिल्म काटने की मशीन आमतौर पर बुर्ज सिस्टम या दोहरे शाफ्ट डिजाइन का उपयोग करती है। जबकि एक शाफ्ट सक्रिय रोल को घुमा रहा है, द्वितीयक शाफ्ट को पहले से ही एक स्वचालित हॉपर द्वारा ताजा कोर के साथ लोड किया जा रहा है।
जब लक्ष्य की लंबाई पूरी हो जाती है, तो बुर्ज घूमता है। फिल्म को तुरंत काट दिया जाता है और नए कोर में स्थानांतरित कर दिया जाता है। मशीन बिना किसी महत्वपूर्ण रुकावट के वाइंडिंग जारी रखती है। यह ऑपरेटर की थकान की परवाह किए बिना तैयार रोल की उच्च दैनिक उपज बनाता है। शाम 4:00 बजे आपकी उत्पादन दर सुबह 8:00 बजे आपकी दर के समान रहती है।
सुरक्षा सीमाएँ अक्सर मैन्युअल लाइन गति को सीमित कर देती हैं। अधिकतम वेग से चलने वाली मशीन के साथ ऑपरेटर सुरक्षित रूप से बातचीत नहीं कर सकते। क्योंकि पूरी तरह से स्वचालित प्रणालियाँ मानव हाथों को काटने वाले क्षेत्र से हटा देती हैं, वे सुरक्षित रूप से बहुत अधिक लाइन गति पर चल सकते हैं - अक्सर 600 मीटर / मिनट से अधिक। स्वचालन आपको मोटर और ड्राइव सिस्टम की पूर्ण यांत्रिक क्षमता को अनलॉक करने की अनुमति देता है।
बड़ी मात्रा में खरीदार एकरूपता की मांग करते हैं। उन्हें फूस पर प्रत्येक रोल में समान कठोरता, समान किनारे प्रोफ़ाइल और वादा किए गए सटीक फुटेज की आवश्यकता होती है। स्वचालन 'मानवीय स्पर्श' की परिवर्तनशीलता को दूर करता है, जो अक्सर गुणवत्ता संबंधी शिकायतों का स्रोत होता है।
स्ट्रेच फिल्म के लिए सटीक तनाव प्रबंधन की आवश्यकता होती है। यदि घाव बहुत ढीला है, तो रोल नरम हो जाता है और शिपिंग के दौरान दूरबीन बन जाता है। यदि बहुत कसकर घाव किया जाए, तो कोर कुचला जा सकता है। मैन्युअल मशीनों पर, ऑपरेटर अक्सर 'महसूस' के आधार पर तनाव को समायोजित करते हैं, जिससे शिफ्ट के बीच असंगतता पैदा होती है।
पूरी तरह से स्वचालित प्रणालियाँ पीएलसी-संचालित तनाव वक्रों पर निर्भर करती हैं। वे सक्रिय संपर्क रोलर्स (ले-ऑन रोलर्स) का भी उपयोग करते हैं जो हवा (वातन) को बाहर करने के लिए घुमावदार सतह के खिलाफ दबाते हैं। यह खराब-गुणवत्ता वाली रिवाइंडिंग से जुड़ी 'स्पंजी' अनुभूति को रोकता है और हर बार एक रॉक-हार्ड, पेशेवर रोल प्रोफ़ाइल सुनिश्चित करता है।
दो महत्वपूर्ण क्षेत्र जहां स्वचालन से पैसे की बचत होती है, वे हैं लंबाई माप और किनारे की गुणवत्ता:
सस्ता सामान खत्म करना: मैनुअल ऑपरेटर अक्सर 'सुरक्षित रहने' के लिए और ग्राहक को विज्ञापित लंबाई सुनिश्चित करने के लिए रोल को 2% से 5% तक बढ़ा देते हैं। इस 'उपहार' की लागत प्रति वर्ष राल में हजारों डॉलर है। स्वचालित मशीनों पर हाई-स्पीड इलेक्ट्रॉनिक काउंटर यह सुनिश्चित करते हैं कि प्रत्येक रोल में सटीक फुटेज बेचा जाए - न अधिक, न कम।
एज प्रोफाइल: मैन्युअल संरेखण के परिणामस्वरूप अक्सर 'कॉनिंग' प्रभाव होता है, जहां फिल्म का किनारा पूरी तरह से फ्लश नहीं होता है। स्वचालित स्लाटिंग चाकू (चाहे रेजर हो या कतरनी) को मजबूती से लगाया और संरेखित किया जाता है, जिससे साफ, सीधे किनारे सुनिश्चित होते हैं जो शेल्फ पर प्रीमियम दिखते हैं।
कुछ विशिष्ट उत्पादों को और भी अधिक परिशुद्धता की आवश्यकता होती है। उदाहरण के लिए, ए पूरी तरह से स्वचालित हैंडल फिल्म स्लिटिंग मशीन को वाइंडिंग प्रक्रिया के दौरान रोल में एक प्लास्टिक या पेपर हैंडल डालना होगा। यह यांत्रिक सम्मिलन बिल्कुल सही समय पर होना चाहिए। यदि हैंडल गलत तरीके से संरेखित है, तो यह अंतिम-उपयोगकर्ता के एप्लिकेशन को जाम कर सकता है या रोल को डगमगा सकता है। स्वचालन यह सुनिश्चित करता है कि यह प्रविष्टि प्रत्येक इकाई पर बिल्कुल समान मिलीमीटर चिह्न पर होती है, जिससे जाम और रिटर्न को रोका जा सकता है।
पूर्ण स्वचालन की ओर बढ़ने से आपके कारखाने के बुनियादी अर्थशास्त्र में बदलाव आता है। आप लोगों को पाइप लोड करने के लिए भुगतान करना बंद कर देते हैं और उत्पादन प्रवाह को प्रबंधित करने के लिए उन्हें भुगतान करना शुरू कर देते हैं।
सबसे तात्कालिक वित्तीय प्रभाव श्रम अनुपात है। अर्ध-स्वचालित सेटअप में, अनुपात आम तौर पर 1:1 होता है - प्रत्येक चालू मशीन के लिए एक ऑपरेटर। यदि ऑपरेटर अवकाश के लिए चला जाता है, तो उत्पादन रुक जाता है।
पूरी तरह से स्वचालित लाइनों के साथ, भूमिका 'ऑपरेटर' से 'पर्यवेक्षक' में बदल जाती है। एक कर्मचारी एक साथ 2 से 4 मशीनों को आसानी से प्रबंधित कर सकता है। उनका प्राथमिक कार्य कोर हॉपर की निगरानी करना, तैयार माल की बॉक्सिंग करना और गुणवत्ता की देखरेख करना है। इससे अत्यधिक कुशल मैनुअल मजदूरों पर आपकी निर्भरता कम हो जाती है। मशीन गुणवत्ता को नियंत्रित करती है, कर्मचारी की निपुणता को नहीं।
| फ़ीचर | अर्ध-स्वचालित लाइन | पूर्णतः स्वचालित लाइन |
|---|---|---|
| श्रम अनुपात | 1 व्यक्ति : 1 मशीन | 1 व्यक्ति : 3-4 मशीनें |
| साइकिल स्थानांतरण समय | 3-5 मिनट (मैनुअल) | <30 सेकंड (स्वतः) |
| कौशल की आवश्यकता | उच्च (मैन्युअल निपुणता आवश्यक) | मध्यम (प्रक्रिया पर्यवेक्षण) |
| सुरक्षा जोखिम | उच्च (दोहरावदार तनाव, कटौती) | निम्न (संरक्षित संचालन) |
मैनुअल कोर लोडिंग और रोल डॉफिंग परिवर्तित संयंत्रों में दोहरावदार तनाव चोटों (आरएसआई) के प्रमुख कारण हैं। दिन में सैकड़ों बार एक ही तरह से भारी सामान उठाने और मोड़ने की क्रिया करने वाले ऑपरेटरों को महत्वपूर्ण चोट के जोखिम का सामना करना पड़ता है।
स्वचालन इस दायित्व को कम करता है। कोर हॉपर फीडिंग और स्वचालित चाकू गार्ड खतरनाक कट और पिंच जोन से ऑपरेटरों को हटाते हैं। मशीन के साथ शारीरिक संपर्क को कम करके, आप अपने कर्मचारियों के मुआवजे के दावों को कम करते हैं और समग्र पर्यावरणीय स्वास्थ्य और सुरक्षा (ईएचएस) स्कोर में सुधार करते हैं।
अपशिष्ट एक मूक लाभ नाशक है। मैन्युअल लाइनों पर, 'स्टार्ट' (फिल्म को कोर से जोड़ना) और 'टेल' (अंत को काटना) के परिणामस्वरूप अक्सर फ़ुटेज बर्बाद हो जाता है। ऑपरेटर फिल्म को मूल भाग से चिपकाने के लिए कई मीटर तक उसे तोड़-मरोड़ सकते हैं।
स्वचालित टेपिंग और कटिंग सिस्टम सटीक हैं। वे रोल शुरू करने के लिए आवश्यक न्यूनतम मात्रा में फिल्म का उपयोग करते हैं। इसके अलावा, स्वचालित ग्रिपर की कोमल हैंडलिंग से कागज के कोर को होने वाली क्षति कम हो जाती है। हाथ से हथौड़ा चलाने या फिटिंग करने से अक्सर कोर कुचल जाते हैं, जिससे वे बेकार हो जाते हैं; स्वचालन उन्हें लगातार दबाव से संभालता है।
पूरी तरह से स्वचालित स्लिटर का अग्रिम मूल्य सेमी-ऑटो इकाई की तुलना में निर्विवाद रूप से अधिक है। हालाँकि, स्मार्ट खरीदार केवल स्टीकर की कीमत ही नहीं, बल्कि पेबैक समीकरण को भी देखते हैं।
निवेश पर रिटर्न (आरओआई) गणना में तीन मुख्य स्तंभ शामिल होने चाहिए:
श्रम बचत: कर्मचारियों की संख्या कम करना या उच्च-मूल्य वाले कार्यों के लिए कर्मचारियों को पुनः आवंटित करना।
सामग्री की बचत: रेज़िन सस्ता को समाप्त करना और स्टार्टअप अपशिष्ट को कम करना।
क्षमता वृद्धि: प्रति शिफ्ट 30-50% अधिक मात्रा बेचने से लाभ मार्जिन प्राप्त हुआ।
कई उच्च मात्रा वाले उत्पादकों के लिए, इन संयुक्त दक्षताओं के कारण भुगतान अवधि अक्सर 18 महीने से कम होती है।
टीसीओ में स्थायित्व भी एक भूमिका निभाता है। उच्च गति और स्वचालन की तीव्र अनुक्रमणिका का समर्थन करने के लिए हेवी-ड्यूटी फ़्रेम की आवश्यकता होती है। ये फ़्रेम आमतौर पर सेमी-ऑटो इकाइयों के लिए उपयोग किए जाने वाले हल्के फ़्रेमों की तुलना में काफी लंबे समय तक चलते हैं।
हालाँकि, आपको रखरखाव के बारे में पारदर्शी होना चाहिए। जबकि सेमी-ऑटो मशीनों को रिंच और हथौड़े से ठीक किया जा सकता है, पूरी तरह से स्वचालित लाइनों को उच्च स्तर की रखरखाव क्षमता की आवश्यकता होती है। सर्वोत्तम प्रदर्शन बनाए रखने के लिए आपकी टीम को पीएलसी और सर्वो (या एक अच्छे सेवा अनुबंध) के बुनियादी ज्ञान की आवश्यकता होगी।
अंत में, भविष्य पर विचार करें। पूरी तरह से स्वचालित लाइनें 'अंधेरे कारखाने' या लाइट-आउट विनिर्माण वातावरण के निर्माण खंड हैं। वे डाउनस्ट्रीम पैकेजिंग उपकरण जैसे ऑटो-बॉक्सिंग मशीन और रोबोटिक पैलेटाइज़र के साथ एकीकृत हो सकते हैं। एक अर्ध-स्वचालित मशीन एक द्वीप है; एक पूर्णतः स्वचालित मशीन एक एकीकृत पारिस्थितिकी तंत्र का हिस्सा है।
सभी स्वचालित स्लिटर समान नहीं बनाए गए हैं। विक्रेताओं का मूल्यांकन करते समय, ब्रोशर की गति को देखें और मुख्य विशिष्टताओं की जांच करें।
सबसे पहले, काटने की विधि की जाँच करें। पीई फिल्मों के लिए रेजर स्लिटिंग मानक है, लेकिन यदि आप पीवीसी या मोटे लैमिनेट्स को प्रोसेस करते हैं तो कतरनी कटिंग आवश्यक हो सकती है। स्वचालन स्तर के बारे में पूछें. क्या उद्धरण में कोर के अंदर ऑटो-लेबलिंग शामिल है? क्या ऑटो-बॉक्सिंग के लिए कोई एकीकरण है?
महत्वपूर्ण रूप से, 'कुल चक्र समय' के बारे में पूछें। कुछ विक्रेता उच्च यांत्रिक गति का हवाला देते हैं लेकिन बुर्ज स्थानांतरण समय धीमा होता है। आपको एक पूर्ण रोल से दूसरे रोल तक का कुल समय जानने की आवश्यकता है।
एक समर्पित मशीन और एक सार्वभौमिक मशीन के बीच हमेशा एक व्यापार-बंद होता है। एक समर्पित हैंडल फिल्म मशीन हैंडल रोल पर एक सार्वभौमिक स्लिटर से बेहतर प्रदर्शन करेगी, लेकिन इसमें बहुमुखी प्रतिभा का अभाव है। इसके विपरीत, एक सार्वभौमिक स्लिटर लचीलापन प्रदान करता है लेकिन इसमें बदलाव की आवश्यकता हो सकती है।
चेंजओवर के बारे में बोलते हुए, पूछें: '500 मिमी चौड़ाई से 450 मिमी चौड़ाई पर स्विच करने में कितना समय लगता है?' टूल-लेस चेंजओवर आधुनिक मशीनों के लिए एक महत्वपूर्ण अंतर है, जो आपको घंटों के बजाय मिनटों में उत्पादों को स्विच करने की अनुमति देता है।
सुनिश्चित करें कि मशीन गैर-मालिकाना इलेक्ट्रॉनिक घटकों का उपयोग करती है। यदि पीएलसी सीमेंस, मित्सुबिशी, या डेल्टा जैसा एक मानक ब्रांड है, तो आप स्थानीय स्तर पर पुर्जे प्राप्त कर सकते हैं। यदि इलेक्ट्रॉनिक्स मशीन निर्माता के स्वामित्व में है, तो आप हमेशा के लिए उनकी आपूर्ति श्रृंखला में बंद हो जाते हैं, जो दीर्घकालिक सेवाक्षमता के लिए जोखिम पैदा करता है।
अर्ध-स्वचालित और पूर्णतः स्वचालित उपकरणों के बीच का चुनाव अंततः आपके उत्पादन की मात्रा और विकास लक्ष्यों द्वारा निर्धारित होता है। अर्ध-स्वचालित मशीनें कम-मात्रा, उच्च-मिश्रण दुकानों के लिए एक वैध विकल्प बनी हुई हैं जहां लचीलापन वेग से अधिक मूल्यवान है। हालाँकि, राल अर्थव्यवस्था और श्रम लचीलेपन का लक्ष्य रखने वाले वॉल्यूम उत्पादकों के लिए, पूरी तरह से स्वचालित ही एकमात्र व्यवहार्य मार्ग है।
स्वचालन में निवेश करना केवल गति खरीदने के बारे में नहीं है। आप पूर्वानुमेयता खरीद रहे हैं । आप प्रति रोल एक निश्चित लागत सुनिश्चित कर रहे हैं जिसमें ऑपरेटर की थकान या श्रम की कमी के साथ उतार-चढ़ाव नहीं होता है। चक्र अंतराल को बंद करके और सटीक मेट्रोलॉजी सुनिश्चित करके, पूरी तरह से स्वचालित स्लिटिंग मशीनें आपके परिवर्तित फर्श को एक सुसंगत, उच्च-उपज लाभ केंद्र में बदल देती हैं।
ए: मुख्य अंतर रोल चेंजओवर प्रक्रिया में है। सेमी-ऑटो मशीन पर, एक ऑपरेटर को मैन्युअल रूप से फिल्म को काटना होगा, पूंछ को टेप करना होगा, तैयार रोल को हटाना होगा और एक नया कोर लोड करना होगा। यह डाउनटाइम का कारण बनता है. एक पूरी तरह से स्वचालित मशीन इन सभी चरणों (कटिंग, कोर लोडिंग, टेपिंग और ट्रांसफर) को लाइन को रोके बिना स्वचालित रूप से संभालती है, जिससे दैनिक थ्रूपुट में उल्लेखनीय वृद्धि होती है।
उत्तर: हाँ, अधिकांश आधुनिक पूर्णतः स्वचालित मशीनें बहुमुखी हैं। हालाँकि, 1-इंच और 3-इंच कोर के बीच बदलने के लिए आमतौर पर एयर शाफ्ट को बदलने और हॉपर सिस्टम को समायोजित करने की आवश्यकता होती है। इस स्विच को कुशल बनाने के लिए उच्च-गुणवत्ता वाली मशीनों को 'टूल-लेस' या त्वरित-परिवर्तन सुविधाओं के साथ डिज़ाइन किया गया है, जिसमें अक्सर 30 मिनट से कम समय लगता है।
उ: प्रति दिन कम से कम दो शिफ्ट में चलने वाली सुविधाओं के लिए, पेबैक अवधि आम तौर पर 12 से 18 महीने के बीच होती है। यह आरओआई श्रम में कमी (एक ऑपरेटर कई मशीनों का प्रबंधन करता है) और सामग्री बचत ('सस्ता' फुटेज को खत्म करने और स्टार्ट/टेल अपशिष्ट को कम करने) द्वारा संचालित होता है।
उत्तर: आम तौर पर, नहीं. वे मानक जंबो रोल स्वीकार करते हैं। हालाँकि, क्योंकि मशीन उच्च गति पर चलती है, मास्टर रोल को लगातार तनाव के साथ सही ढंग से लपेटा जाना चाहिए। खराब घाव वाले मास्टर रोल (टेलीस्कोप या नरम) के कारण उच्च गति पर वेब टूट सकता है, जो स्वचालित चक्र को बाधित कर सकता है।
उत्तर: यह काफी तेज़ और अधिक सुसंगत है। मैन्युअल हैंडल सम्मिलन धीमा है और त्रुटियों की संभावना है, ऑपरेटर को बनाए रखने की अनुमति देने के लिए अक्सर लाइन की गति को सीमित कर दिया जाता है। स्वचालित सम्मिलन मशीन को पूरी गति से चलाने की अनुमति देता है, जबकि यांत्रिक रूप से हैंडल को हर बार बिल्कुल सही स्थिति में रखता है, जिससे मैन्युअल तरीकों की तुलना में आउटपुट में 50% से अधिक की वृद्धि होती है।


