
Visualizações: 0 Autor: Editor do site Horário de publicação: 10/08/2026 Origem: Site


O tempo de inatividade não planejado e o desperdício de material corroem rapidamente as margens de produção. Quando uma máquina apresenta mau funcionamento, ela compromete imediatamente a integridade da embalagem. Essas realidades operacionais afetam fortemente seus resultados financeiros, afetando a eficiência geral da planta. Não devemos encarar a solução de problemas apenas como um processo de reparo reativo. Em vez disso, considere-a uma avaliação crítica da Eficácia Global do Equipamento (OEE). Ignorar pequenos soluços mecânicos geralmente desencadeia falhas sistêmicas maiores em toda a área de produção. Os operadores devem resolver os problemas antes que se transformem em avarias graves. Este guia fornece diagnósticos baseados em evidências para falhas comuns de rebobinamento. Você descobrirá soluções práticas para desafios operacionais diários. Também delineamos estruturas claras para avaliar continuamente a saúde das máquinas. Por fim, você aprenderá a determinar se problemas recorrentes sinalizam a necessidade de uma atualização completa do equipamento. Dominar esses diagnósticos garante uma produção consistente de filmes e protege suas métricas diárias de lucratividade.
O controle de tensão é primário: Mais de 60% dos defeitos de rebobinamento (como telescopagem ou quebra de filme) resultam de sistemas de tensão calibrados incorretamente ou rolos dançarinos desgastados.
A precisão do corte é importante: Microrrasgos durante o processo de separação muitas vezes imitam falhas de material, mas geralmente são causados por lâminas cegas ou desalinhamento na unidade de corte.
Trunfos preventivos reativos: A implementação de um cronograma rigoroso de limpeza e lubrificação reduz convulsões mecânicas repentinas, garantindo transições suaves do núcleo.
Reparar ou substituir: Falhas elétricas crônicas ou a incapacidade de processar filmes mais finos e de calibre moderno indicam que é hora de avaliar uma máquina rebobinadora de filme mais recente.
A falha do equipamento impacta diretamente as métricas principais do seu negócio. Pequenos problemas de alinhamento muitas vezes se transformam rapidamente em enormes desperdícios de material. Isso gera resíduos de filmes e aumenta a ineficiência da mão de obra. Operar uma máquina defeituosa reduz drasticamente o seu OEE. Obriga os operadores a intervir manualmente, desperdiçando valiosas horas de produção. OEE depende de disponibilidade, desempenho e qualidade. Uma máquina em dificuldades diminui todos os três fatores simultaneamente.
Rolos defeituosos criam falhas graves no downstream. Bordas irregulares ou núcleos soltos falham durante o empacotamento do palete. Esta falha corre o risco de danos significativos ao produto durante o transporte. A sua cadeia de fornecimento depende de paletes estáveis e seguras. Uma película mal enrolada compromete esta estabilidade de contenção de carga. Quando os usuários finais recebem mercadorias danificadas, eles responsabilizam você. Você enfrenta penalidades financeiras e prejudica a reputação da marca. O efeito cascata de um processo de enrolamento deficiente se estende muito além do chão de fábrica.
Você deve avaliar as causas raízes com precisão. É erro do operador, má qualidade do material ou falha mecânica sistêmica? Devemos distinguir entre essas variáveis. Tratar meros sintomas nunca resolve o problema subjacente. Uma abordagem diagnóstica sistemática economiza tempo e dinheiro. A precisão do diagnóstico evita que as equipes de manutenção substituam peças perfeitamente boas.
Erros comuns a evitar:
Culpar a qualidade da matéria-prima antes de verificar os sensores de tensão.
Ignorando pequenos defeitos nas bordas até que causem quebras na teia.
Falha no rastreamento das taxas de refugo por turno do operador.
Redefinir códigos de erro sem registrá-los para análise.
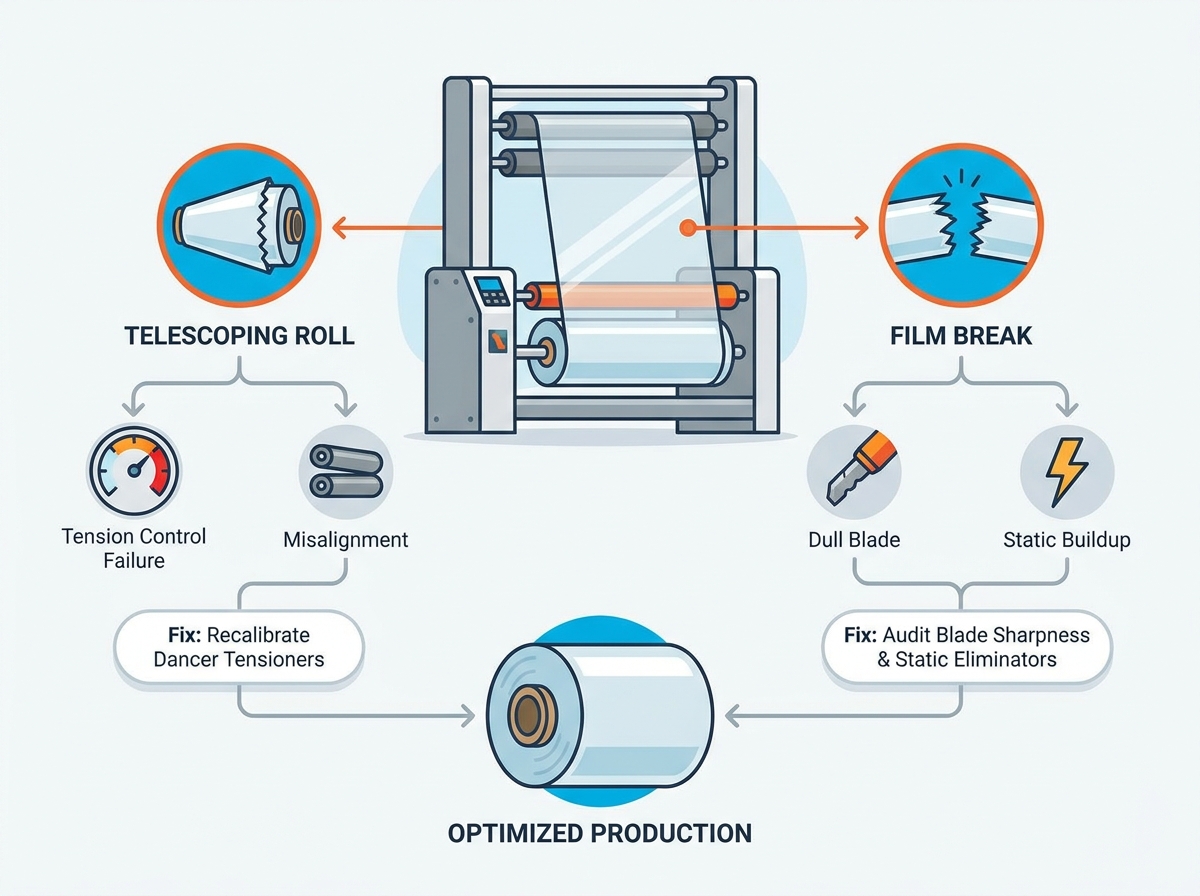
Avaliando seu A máquina rebobinadora de filme extensível requer uma abordagem estruturada. Falhas mecânicas e elétricas muitas vezes se imitam. Devemos isolar os componentes para encontrar as verdadeiras causas raízes. O diagnóstico rápido mantém os cronogramas de produção sob controle.
Sintoma: O rolo finalizado parece um telescópio. Ele pode exibir bordas irregulares e escalonadas no perfil.
Causa raiz: Rolos de pressão desalinhados geralmente causam esse problema. A falha dos controladores de tensão ou o nivelamento irregular do piso também contribuem significativamente. Vibrações de alta velocidade desviam os componentes do alinhamento adequado. O ar também pode ficar preso entre as camadas do filme. Este ar retido atua como um lubrificante, fazendo com que as camadas deslizem lateralmente.
Correção prática: recalibre os tensores do dançarino imediatamente. Verifique se todos os sensores de alinhamento da banda funcionam corretamente. Nivele a base da máquina usando níveis de bolha industriais. Prenda todos os parafusos de ancoragem firmemente no piso de concreto. Ajuste a pressão do rolo para espremer o ar preso de forma eficaz.
Sintoma: você experimenta velocidades de máquina inconsistentes. Paradas repentinas da máquina ou códigos de erro enigmáticos do PLC aparecem aleatoriamente.
Causa raiz: Os servomotores podem superaquecer devido a cargas pesadas contínuas. Os parâmetros do inversor de frequência geralmente contêm configurações desatualizadas. Os cabos dos sensores degradam-se com o tempo devido à vibração mecânica constante. Encoders sujos enviam sinais de velocidade erráticos ao PLC.
Correção prática: verifique as configurações de carga de torque em cada motor de acionamento. Caminhos de ventilação limpos para todos os inversores de frequência. O acúmulo de poeira retém o calor e destrói os componentes eletrônicos. Inspecione a fiação interna quanto a desgaste ou conexões de terminais soltas. Limpe as lentes do codificador para restaurar loops de feedback de velocidade precisos. Quer você opere uma unidade industrial pesada ou uma unidade mais leve rebobinador de filme plástico , diagnósticos elétricos consistentes evitam falhas catastróficas da unidade.
A matriz de diagnóstico a seguir ajuda as equipes de manutenção a isolar problemas rapidamente.
Sintoma observado |
Provável falha de componente |
Etapa inicial de diagnóstico |
|---|---|---|
Velocidade errática da web |
Codificador de motor/inversor de frequência |
Inspecione a limpeza do codificador e verifique os ventiladores de resfriamento do inversor. |
Telescopia Severa |
Tensor dançarino / rolo de colocação |
Verifique o alinhamento do rolo de pressão usando uma ferramenta a laser. |
Erros Constantes de PLC |
Cabeamento do sensor/superaquecimento |
Verifique os blocos de terminais quanto a conexões soltas ou desgastadas. |
Diferentes medidores de filme apresentam desafios operacionais únicos. Compreender o comportamento dos materiais ajuda os operadores a ajustar os parâmetros da máquina com precisão. Fatores ambientais também desempenham um papel importante no processamento de filmes.
Sintoma: O filme quebra repetidamente durante a fase de rebobinamento em alta velocidade. A produção é interrompida repentinamente.
Causa raiz: A tensão excessiva do enrolamento coloca um estresse extremo na teia. Taxas de pré-estiramento inadequadas criam pontos fracos no filme. O acúmulo de estática faz com que o filme grude e quebre abruptamente. Os ambientes de fábrica secos agravam esse problema estático.
Correção prática: ajuste as configurações de tensão cônica com cuidado. A tensão cônica reduz a força de enrolamento à medida que o diâmetro do rolo aumenta. Certifique-se de que os eliminadores de estática funcionem corretamente em toda a extensão da web. Limpe as barras do ionizador para maximizar a eficiência da descarga estática. Verifique se a matéria-prima corresponde à resistência à tração especificada.
Operações usando um máquina rebobinadora e cortadora de filme estirável ou uma máquina dedicada máquina de corte de filme estirável enfrenta desafios mecânicos únicos. O corte preciso exige condições perfeitas da lâmina.
Problema: você percebe bordas rebarbas nos rolos acabados. O rasgo imediato ocorre logo após a fase inicial de corte.
Correção acionável: audite constantemente a nitidez da lâmina. Verifique os ângulos de corte para obter um alinhamento geométrico preciso. Padronize os ciclos de substituição das lâminas com base estritamente nos medidores em funcionamento. Não confie apenas no tempo decorrido do calendário. Implemente uma verificação do sistema de lâmina dupla. Inspecione simultaneamente o cortador superior e os rolos da bigorna inferior. O desgaste irregular entre eles causa bordas irregulares instantaneamente.
A manutenção de rotina muda as operações de um modelo reativo para um modelo preditivo. Seu A máquina rebobinadora extensível requer cuidados dedicados e programados para manter o desempenho máximo. A consistência aumenta drasticamente a vida útil do equipamento.
Ciclos de inspeção de rotina:
Estabelecer um cronograma básico evita convulsões mecânicas inesperadas. Você deve aplicar essas verificações rigorosamente.
Verificações diárias: Realize inspeções visuais dos tensores e rolos de borracha. Procure pontos planos ou acúmulo de detritos nas superfícies.
Limpezas semanais: Limpe os sensores de alinhamento da rede para remover a poeira microscópica. Inspecione todas as linhas de fornecimento de ar quanto a quedas repentinas de pressão.
Lubrificação Mensal: Lubrifique bem as correntes de transmissão pesadas. Inspecione os rolamentos do eixo principal quanto à geração anormal de calor durante a operação.
Revisões Anuais: Atualize o firmware do software PLC. Execute verificações completas de alinhamento na estrutura estrutural principal.
Gerenciamento de peças de desgaste:
As peças de desgaste determinam a disponibilidade do tempo de atividade do seu equipamento. Mantenha sempre um inventário de consumíveis críticos no local. Estoque de lâminas de corte, rolos de borracha e anéis de fricção. Ter esses itens em mãos minimiza o Tempo Médio de Reparo (MTTR). Esperar por peças de reposição paralisa totalmente a produção. Armazene os rolos de borracha longe da luz UV direta para evitar rachaduras prematuras.
Treinamento do Operador:
Mesmo as máquinas mais avançadas dependem de operadores qualificados. Eles servem como sua primeira linha de defesa contra avarias. Os operadores devem reconhecer sinais auditivos precoces de esforço mecânico. Um rolamento retificado tem um som totalmente diferente da operação normal. Sinais visuais de navegação na web devem levar a uma intervenção imediata. Programas de treinamento contínuo elevam a competência geral da força de trabalho. Capacite-os para parar a máquina antes que ocorram falhas catastróficas.
Às vezes, os reparos não fazem mais sentido financeiro. Você deve avaliar objetivamente a viabilidade a longo prazo de equipamentos antigos.
O Quadro de Decisão Financeira:
Fornecemos uma lista de verificação cética e baseada em evidências para avaliar a substituição. Acompanhe rigorosamente todas as despesas de manutenção durante um período de doze meses. Se os custos anuais de manutenção excederem 30% do valor residual da máquina, substitua-a. A substituição revela-se financeiramente prudente nestas condições específicas. Reparos constantes drenam capital e prejudicam os cronogramas de produção. Some o tempo de produção perdido para revelar perdas operacionais reais.
Obsolescência Tecnológica:
Os sistemas legados muitas vezes enfrentam dificuldades com as demandas materiais modernas. Eles não têm a precisão necessária para lidar com filmes de nanocamadas ultrafinos e ecologicamente corretos. Unidades mais antigas também carecem de recursos automatizados de carregamento central. O carregamento manual do núcleo retarda severamente os tempos de ciclo. A eficiência energética continua a ser outro obstáculo. Os motores mais antigos consomem significativamente mais eletricidade. Os servomotores mais novos usam menos energia, reduzindo suas contas mensais de serviços públicos. Essas capacidades ausentes tornam as máquinas mais antigas não competitivas.
Alternativas modernas:
A engenharia moderna oferece categorias de soluções avançadas. Atualizando para um O rebobinador de filme stretch sem núcleo elimina totalmente os custos com núcleo de papelão. Ajuda as instalações a cumprirem rapidamente os rigorosos mandatos de sustentabilidade. Você também economiza espaço de armazenamento substancial anteriormente ocupado por núcleos vazios. A troca automatizada de rolos reduz a fadiga do operador e melhora a segurança.
Próximas etapas da seleção:
Avalie sistematicamente novos fornecedores de equipamentos. Aconselhe os compradores a solicitar testes usando seus próprios medidores de filme específicos. Exija dados de saída transparentes durante os testes dos fornecedores. Avalie metros por minuto e avalie as taxas de sucata com precisão. Esses dados concretos informam o seu de máquina rebobinadora de filme . estratégia de aquisição Nunca baseie as decisões de compra apenas em folhetos de marketing. Testes no mundo real garantem desempenho futuro.
A solução sistemática de problemas resolve gargalos imediatos de produção com eficiência. Isso faz com que suas linhas funcionem rapidamente. No entanto, acompanhar a frequência destes problemas continua a ser crucial. Esta recolha contínua de dados informa as decisões de despesas de capital a longo prazo.
Aconselhamos os gestores de manutenção a documentar meticulosamente todos os códigos de falha. Rastreie desperdícios de materiais para construir um caso de negócios sólido. Esta evidência empírica justifica uma grande revisão ou uma atualização abrangente do equipamento. Não deixe que máquinas obsoletas atrapalhem seu crescimento.
Consulte hoje mesmo um especialista em engenharia. Solicite uma auditoria completa do equipamento a um técnico qualificado. Avalie seu atual do rebobinador de filme stretch de forma objetiva. capacidades A avaliação proativa garante maior lucratividade e produção de embalagens perfeitamente confiável.
R: O rompimento do filme normalmente resulta de incompatibilidade de tensão ou microrragias. A tensão excessiva do enrolamento tensiona a teia do filme além do seu limite elástico. Lâminas cegas introduzem microrragias que se propagam sob tensão. A recalibração das configurações de tensão cônica e a substituição das lâminas de corte desgastadas geralmente resolvem esse problema imediatamente.
R: A substituição da lâmina depende inteiramente dos medidores corridos e não do tempo decorrido. Filmes mais espessos e maiores volumes de produção aceleram o desgaste. Implemente um cronograma de desgaste padronizado com base em seus dados de saída específicos. Auditorias visuais regulares da qualidade da aresta indicarão exatamente quando as lâminas precisam ser trocadas.
R: A maioria das máquinas legadas não consegue processar nativamente rolos sem núcleo. Eles não possuem os mandris sem núcleo especializados necessários para este formato. Geralmente, você precisa de um sistema avançado e dedicado sem núcleo para obter a transição adequada da banda e a estabilidade do rolo sem os tradicionais núcleos de papelão.
R: O atrito de alta velocidade entre a teia plástica e os rolos da máquina gera estática. Ambientes secos amplificam esse efeito. Esta dinâmica de atrito faz com que o máquina de rebobinamento de filme plástico para acumular carga rapidamente. Barras antiestáticas funcionais e ionizadores com manutenção adequada são estritamente necessários para dissipar essa energia estática com segurança.


